委託 3D 代工列印前必看!檔案輸出精度設定、壁厚安全值|台中3D列印代工
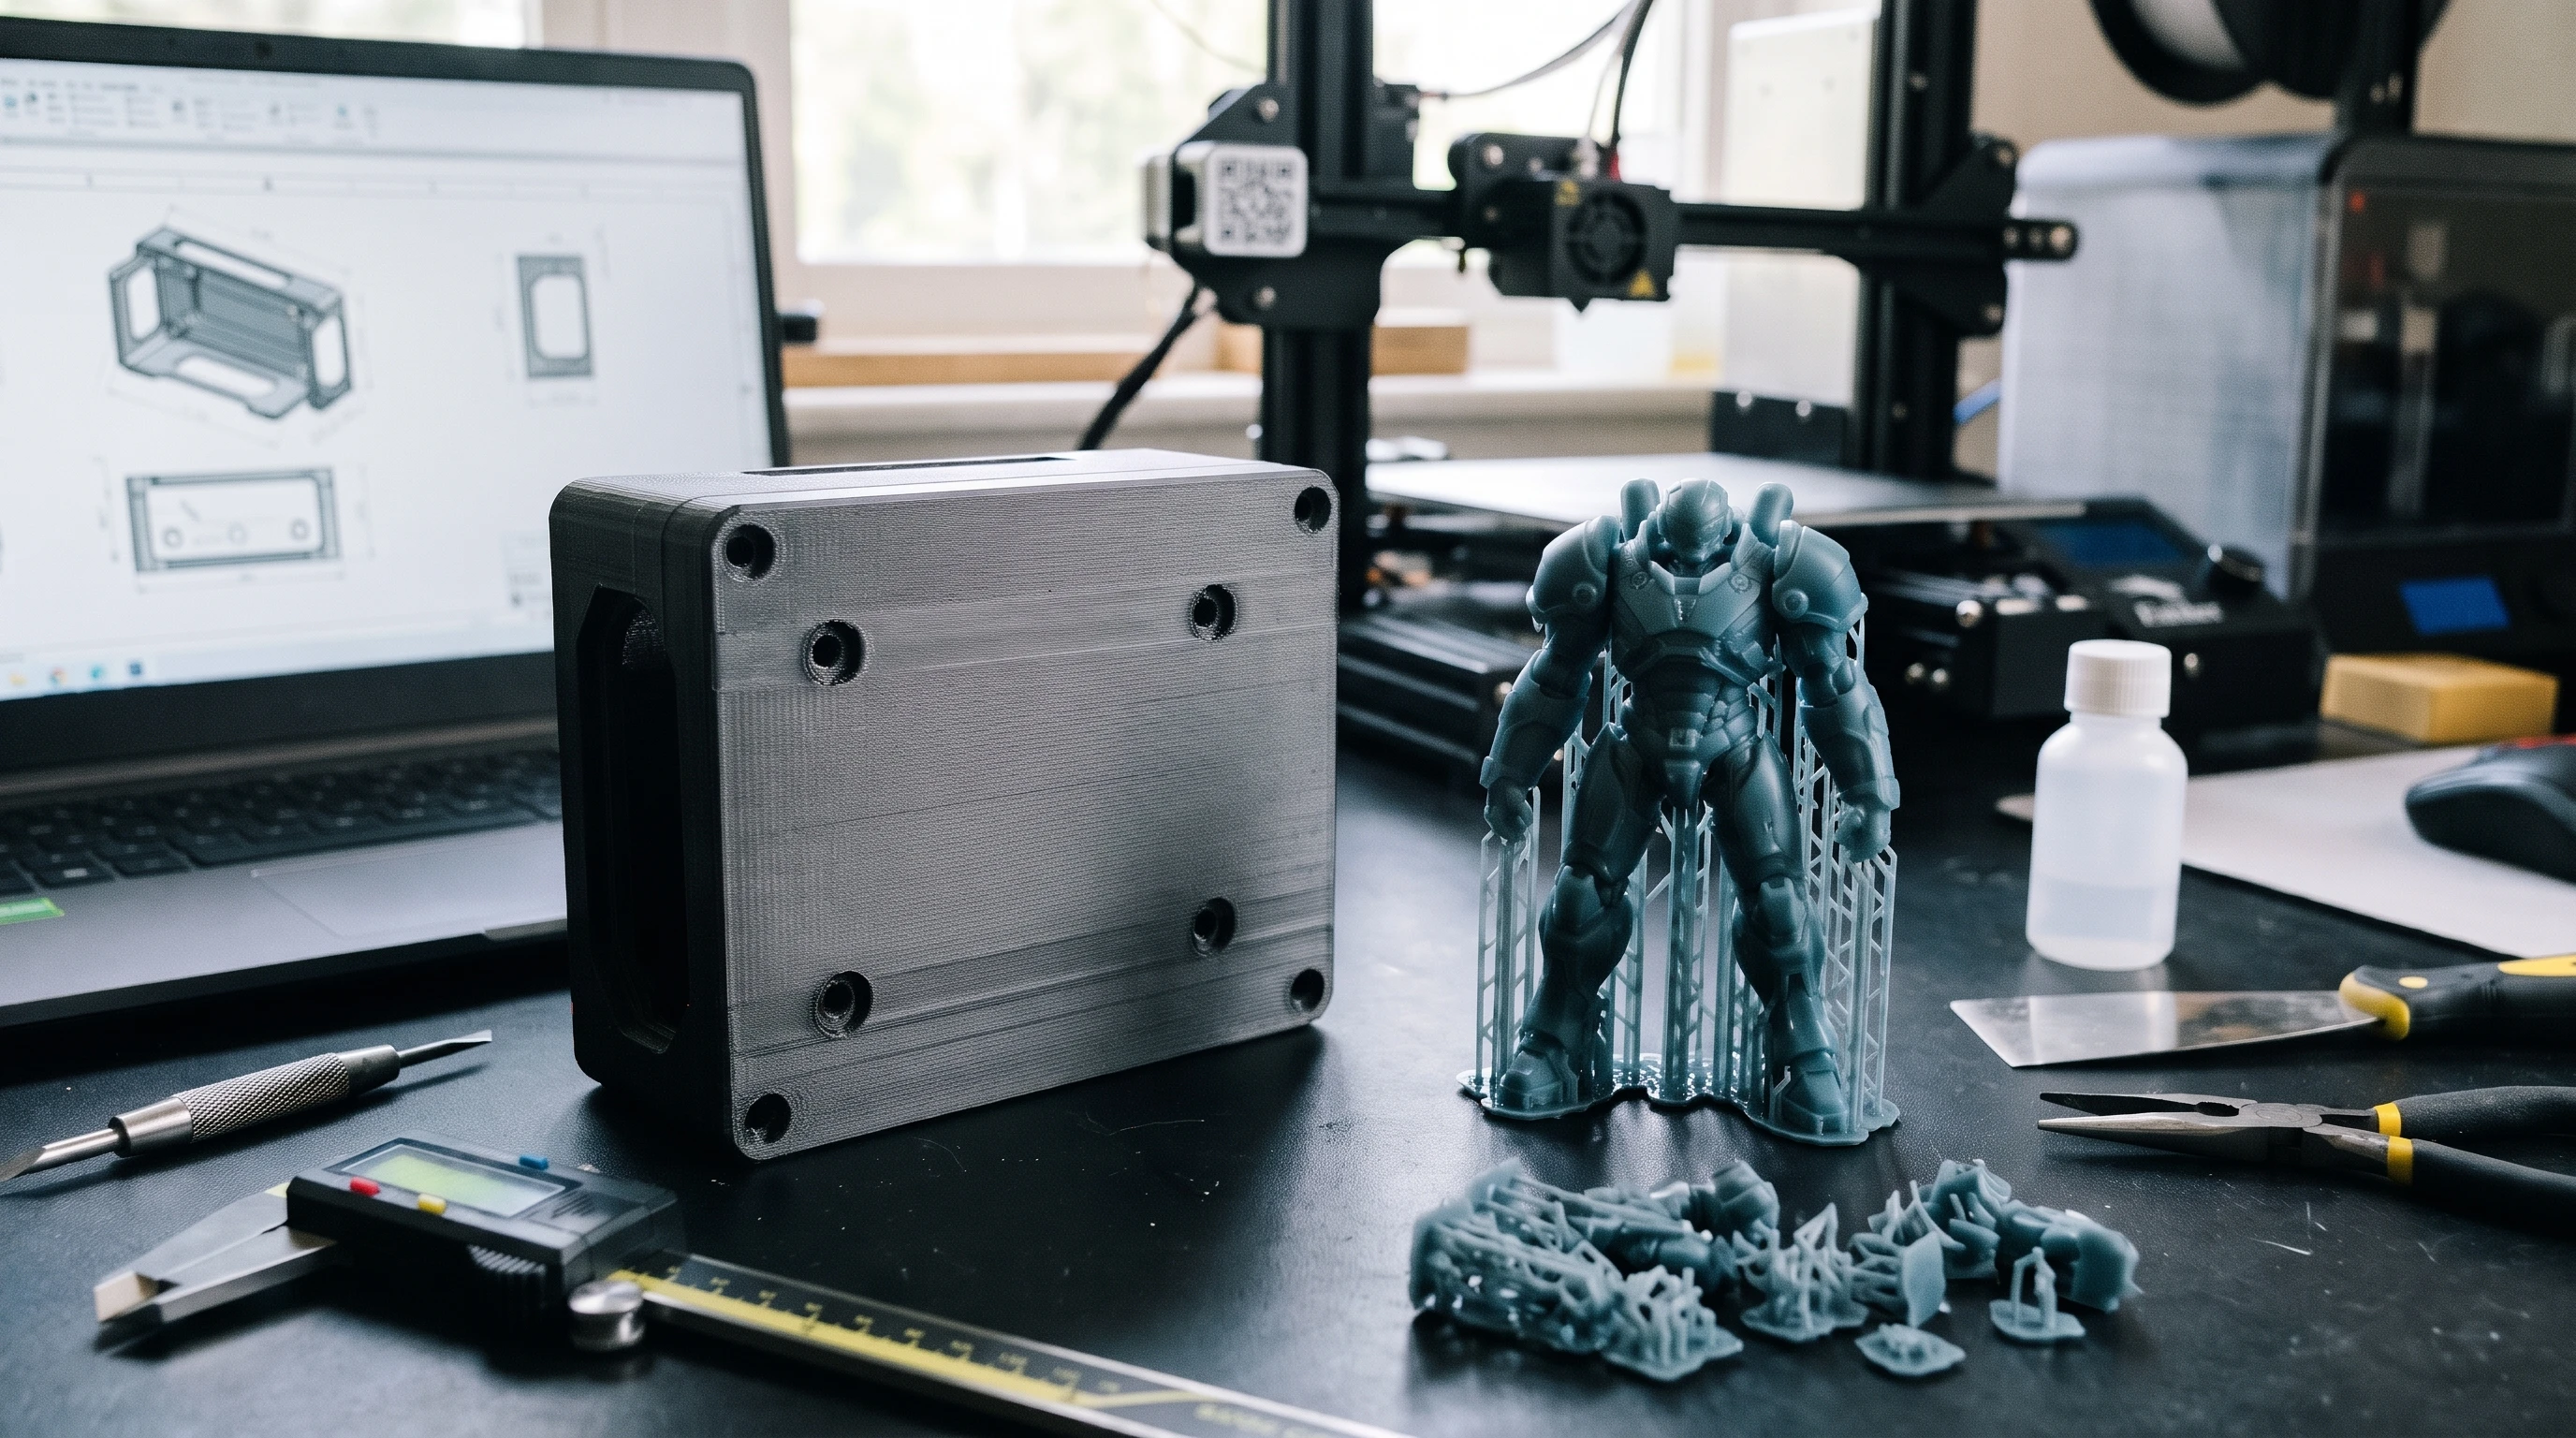
花費好幾個禮拜在電腦前熬夜畫好產品 3D 模型,滿心期待將檔案傳給 3D 代工列印廠商準備打樣,卻在隔天收到工程師回覆:「您的檔案存在破面與非流形邊緣無法切片」、「壁厚太薄導致列印容易斷裂」、或是「圓弧曲面出現明顯的多邊形稜角,建議重新輸出圖檔」?聽到這些專業術語,你是否感到一頭霧水,不知道問題到底出在哪裡,更擔心來回修改檔案會延誤寶貴的專案交期與產品發表時程?
3D 列印雖然能將虛擬數位模型直接轉化為實體零件,但 3D 列印機的切片軟體對圖檔的幾何完整性有著極為嚴格的物理邏輯要求。許多在電腦螢幕上看起來完美無缺的渲染模型(特別是由 3ds Max、Blender 或 Maya 等視覺建模軟體製作的公仔模型,或是 CAD 軟體輸出參數設定不當的機構零件),一旦進入積層製造的實體世界,微小的網格漏洞或過薄的懸空結構都會直接導致列印失敗。本文由資深 3D 列印工程團隊為您完整梳理交檔前的黃金檢核守則,從 STL 與 STP 檔案格式抉擇、匯出解析度參數、最小壁厚安全值到破面修復技巧,助您一次交檔過關、精準還原設計初衷。
在委託 3D 代工列印時,最常被使用的兩種通用三維格式就是 STL 與 STP(STEP),了解兩者的結構差異能幫助您做出最適合的選擇:
1. STL 檔案格式(最普及的三角網格通用格式)
STL 是目前全球所有 3D 列印切片軟體百分之百支援的標準格式,它的原理是將立體模型的外表面切割成無數個微小的三角形平面來近似模擬立體形狀。 適用情境:最適合「有機曲面模型、公仔雕塑、人像掃描檔」以及不需要工程師協助微調尺寸的現成打樣件。 潛在限制:一旦輸出成 STL 格式,原本精確的圓柱、圓孔與曲面就會被離散化成無數個三角網格,後續若發現孔徑公差需要微調零點二公釐,工程師在 STL 檔案上幾乎無法直接修改尺寸參數。
2. STP / STEP 檔案格式(工業設計與機構打樣首選)
STP 是國際標準的 CAD 實體參數交換格式(常見於 SolidWorks、Inventor、Creo、Fusion 360 等工程繪圖軟體輸出),它完整保留了模型精確的幾何數學曲面與實體拓撲結構,不會產生三角網格稜角。 適用情境:強烈建議所有「機構功能測試件、卡扣外殼、螺絲孔位組裝件」優先提供 STP 格式!工程師在進行代工評估時,若發現某個卡扣壁厚不足或螺絲孔徑需要預留列印熱脹冷縮公差,可以直接在 CAD 軟體中精準修改參數,無需退件讓客戶重新建模,大幅縮短打樣溝通成本。
許多客戶拿到 3D 列印成品時,發現原本設計得非常圓滑的圓弧外殼,印出來卻像鑽石切面一樣一格一格的,這並不是列印機精度不夠,而是當初輸出 STL 檔案時的「網格解析度」設定太粗糙所致!
在繪圖軟體中執行「另存為 STL」時,請務必點開「選項(Options)」手動調整以下兩項核心精度參數(切勿直接使用軟體預設的粗糙模式):
1. 弦高公差(Chord Height / Deviation):建議設定為 0.01 mm 至 0.03 mm
弦高公差指的是三角網格邊緣與原始設計曲面之間的最大允許誤差距離。將弦高設定在零點零一至零點零三公釐之間,三角網格會細密到超越肉眼與列印機噴嘴的物理極限,確保曲面列印出來滑順無稜角;同時單一檔案大小通常能控制在十至三十 MB 以內,不會因為檔案過大導致切片軟體當機。
2. 角度公差(Angle Control / Tolerance):建議設定為 5 度至 10 度
角度公差控制相鄰兩個三角網格之間的夾角變化。將角度公差縮小至五至十度,能讓小半徑圓角(Fillet)與細小圓孔保持高度圓潤,徹底告別多邊形鋸齒感。
電腦螢幕上的零厚度曲面是無法被實體列印出來的。為了確保模型在列印過程中不坍塌、拆除支撐材時不斷裂,設計圖檔時請嚴格遵守以下最小安全尺寸規範:
1. 最小壁厚(Minimum Wall Thickness)安全底線
FDM 熱熔堆積成型(PLA、ABS、PETG、尼龍):由於噴嘴直徑通常為零點四公釐,單層擠出線寬約零點四五公釐,為確保內外壁面能緊密熔合具備結構強度,主體結構壁厚建議至少維持在「一點二公釐至一點五公釐以上」,局部非受力裝飾薄片絕對不可低於零點八公釐。 SLA / LCD 光固化樹脂列印:光固化精度極高,但剛固化完成的樹脂在清洗與拆支撐過程中較為脆弱,因此大面積外殼壁厚建議保持在「一點零公釐至一點二公釐以上」,微小細針或天線突起物的直徑也應大於零點六公釐,否則極易在後處理過程中折斷。
2. 活動關節與卡扣組裝的「配合間隙(Clearance)」預留
如果您設計的模型包含「軸承套筒、滑軌、插銷或上下蓋卡扣」,千萬不要在 3D 圖檔中將公件與母件畫成「零間隙完全貼合」!因為熔融塑料冷卻與樹脂光固化過程都會產生微幅熱脹冷縮與表面層紋摩擦: FDM 工藝建議在組裝配合面單邊預留「零點三公釐至零點五公釐」的間隙。 光固化樹脂工藝精度較高,單邊預留「零點一五公釐至零點二五公釐」的配合間隙,即可確保上下蓋與卡扣能夠順暢組裝不卡死。
在將檔案打包寄給代工廠商前,花三分鐘執行以下四項檢查,能讓您的打樣順暢度提升百分之百:
第一是確認「模型單位設定正確(統一使用公釐 mm)」。STL 檔案本身不包含單位資訊,若您繪圖時使用公分或英吋,匯入切片軟體時模型會瞬間縮小十倍或放大二十五點四倍。交檔前請務必確認匯出單位為公釐,並隨信附上模型的長寬高外廓尺寸供工程師雙重核對。
第二是執行「布林聯集(Boolean Union)合併重疊零件」。許多美工與公仔設計師習慣將頭部、身體、手臂、武器分別建模後直接插在一起就匯出 STL,這會導致模型內部充滿交錯重疊的「內部雜面」與「非流形邊緣(Non-manifold Edges)」,切片軟體運算時會發生路徑錯亂甚至直接挖空缺塊。輸出前務必將同一件實體的所有子物件執行布林聯集合併為單一封閉實體(Watertight Solid)。
第三是檢查並修復「法線翻轉(Flipped Normals)」與「破洞漏洞」。每個三角網格都有分正面(朝外)與反面(朝內),若局部網格法線顛倒或存在微米級破洞,切片軟體會無法判斷哪裡是實體內部而拒絕生成路徑。建議使用免費專業網格檢測工具(如 Meshmixer、Netfabb 或 Blender 3D Print Toolbox 插件)執行自動修復破洞與統一法線方向。
第四是針對「中空掏空模型(Hollowing)」預留排料孔。若委託大型光固化樹脂模型並希望採中空掏空設計,務必在模型底部不顯眼處開設至少兩個直徑三公釐以上的「排液孔」,讓列印過程中包覆在模型內部的未固化液態樹脂能夠順利流出並進行內部清洗,否則殘留液態樹脂日後膨脹會導致模型整顆龜裂爆開。
Q:如果我的模型有包含「螺絲孔」或「精細浮雕文字」,在 3D 圖檔上要怎麼設計才印得出來?
針對 3D 列印件的螺絲孔設計,若直徑小於 M3(三公釐)以下,直接列印出來的塑膠內螺紋強度較弱且容易滑牙,最專業的做法是在圖檔中直接預留「光孔盲孔」,委託代工廠商在列印完成後熱熔埋入「黃銅滾花螺母」,即可承受反覆拆裝鎖緊;若是 M4 以上較大規格螺牙,建議選擇垂直朝上方向列印以獲得最圓潤的螺牙精度。至於表面浮雕或凹陷文字,文字筆畫的「最小線寬」建議至少大於零點六公釐,凸起高度或凹陷深度建議設定在「零點五公釐至零點八公釐」之間,這樣無論是直接列印或後續噴漆上色,字體邊緣都能清晰銳利不糊掉。
Q:我只有實物樣品或手繪三視圖,完全不會使用 3D 繪圖軟體,也能委託你們進行 3D 代工列印嗎?
完全沒問題!針對沒有立體圖檔的客戶,我們提供「逆向工程 3D 掃描」與「專業 CAD 產品繪圖建模」雙重支援服務。如果是形狀複雜的曲面零件或老舊斷裂的汽車齒輪,我們可使用高精度藍光工業級 3D 掃描儀在數分鐘內獲取實物的微米級三維點雲數據,經由工程師逆向重建為可修改的 STP 實體檔;若是機構外殼或治具設計,只要提供標註尺寸的手繪草圖與功能需求,設計團隊就能為您完成 3D 建模並直接無縫銜接後續的打樣列印生產。
3D 列印雖然能將虛擬數位模型直接轉化為實體零件,但 3D 列印機的切片軟體對圖檔的幾何完整性有著極為嚴格的物理邏輯要求。許多在電腦螢幕上看起來完美無缺的渲染模型(特別是由 3ds Max、Blender 或 Maya 等視覺建模軟體製作的公仔模型,或是 CAD 軟體輸出參數設定不當的機構零件),一旦進入積層製造的實體世界,微小的網格漏洞或過薄的懸空結構都會直接導致列印失敗。本文由資深 3D 列印工程團隊為您完整梳理交檔前的黃金檢核守則,從 STL 與 STP 檔案格式抉擇、匯出解析度參數、最小壁厚安全值到破面修復技巧,助您一次交檔過關、精準還原設計初衷。
一、 交檔格式怎麼選?STL 網格檔 vs. STP 實體參數檔深度比較
在委託 3D 代工列印時,最常被使用的兩種通用三維格式就是 STL 與 STP(STEP),了解兩者的結構差異能幫助您做出最適合的選擇:
1. STL 檔案格式(最普及的三角網格通用格式)
STL 是目前全球所有 3D 列印切片軟體百分之百支援的標準格式,它的原理是將立體模型的外表面切割成無數個微小的三角形平面來近似模擬立體形狀。 適用情境:最適合「有機曲面模型、公仔雕塑、人像掃描檔」以及不需要工程師協助微調尺寸的現成打樣件。 潛在限制:一旦輸出成 STL 格式,原本精確的圓柱、圓孔與曲面就會被離散化成無數個三角網格,後續若發現孔徑公差需要微調零點二公釐,工程師在 STL 檔案上幾乎無法直接修改尺寸參數。
2. STP / STEP 檔案格式(工業設計與機構打樣首選)
STP 是國際標準的 CAD 實體參數交換格式(常見於 SolidWorks、Inventor、Creo、Fusion 360 等工程繪圖軟體輸出),它完整保留了模型精確的幾何數學曲面與實體拓撲結構,不會產生三角網格稜角。 適用情境:強烈建議所有「機構功能測試件、卡扣外殼、螺絲孔位組裝件」優先提供 STP 格式!工程師在進行代工評估時,若發現某個卡扣壁厚不足或螺絲孔徑需要預留列印熱脹冷縮公差,可以直接在 CAD 軟體中精準修改參數,無需退件讓客戶重新建模,大幅縮短打樣溝通成本。
二、 避免曲面變成多邊形稜角!STL 檔案輸出精度黃金參數設定
許多客戶拿到 3D 列印成品時,發現原本設計得非常圓滑的圓弧外殼,印出來卻像鑽石切面一樣一格一格的,這並不是列印機精度不夠,而是當初輸出 STL 檔案時的「網格解析度」設定太粗糙所致!
在繪圖軟體中執行「另存為 STL」時,請務必點開「選項(Options)」手動調整以下兩項核心精度參數(切勿直接使用軟體預設的粗糙模式):
1. 弦高公差(Chord Height / Deviation):建議設定為 0.01 mm 至 0.03 mm
弦高公差指的是三角網格邊緣與原始設計曲面之間的最大允許誤差距離。將弦高設定在零點零一至零點零三公釐之間,三角網格會細密到超越肉眼與列印機噴嘴的物理極限,確保曲面列印出來滑順無稜角;同時單一檔案大小通常能控制在十至三十 MB 以內,不會因為檔案過大導致切片軟體當機。
2. 角度公差(Angle Control / Tolerance):建議設定為 5 度至 10 度
角度公差控制相鄰兩個三角網格之間的夾角變化。將角度公差縮小至五至十度,能讓小半徑圓角(Fillet)與細小圓孔保持高度圓潤,徹底告別多邊形鋸齒感。
三、 決定結構強度的生死線:各類列印材質的「最小壁厚」與「公差安全值」
電腦螢幕上的零厚度曲面是無法被實體列印出來的。為了確保模型在列印過程中不坍塌、拆除支撐材時不斷裂,設計圖檔時請嚴格遵守以下最小安全尺寸規範:
1. 最小壁厚(Minimum Wall Thickness)安全底線
FDM 熱熔堆積成型(PLA、ABS、PETG、尼龍):由於噴嘴直徑通常為零點四公釐,單層擠出線寬約零點四五公釐,為確保內外壁面能緊密熔合具備結構強度,主體結構壁厚建議至少維持在「一點二公釐至一點五公釐以上」,局部非受力裝飾薄片絕對不可低於零點八公釐。 SLA / LCD 光固化樹脂列印:光固化精度極高,但剛固化完成的樹脂在清洗與拆支撐過程中較為脆弱,因此大面積外殼壁厚建議保持在「一點零公釐至一點二公釐以上」,微小細針或天線突起物的直徑也應大於零點六公釐,否則極易在後處理過程中折斷。
2. 活動關節與卡扣組裝的「配合間隙(Clearance)」預留
如果您設計的模型包含「軸承套筒、滑軌、插銷或上下蓋卡扣」,千萬不要在 3D 圖檔中將公件與母件畫成「零間隙完全貼合」!因為熔融塑料冷卻與樹脂光固化過程都會產生微幅熱脹冷縮與表面層紋摩擦: FDM 工藝建議在組裝配合面單邊預留「零點三公釐至零點五公釐」的間隙。 光固化樹脂工藝精度較高,單邊預留「零點一五公釐至零點二五公釐」的配合間隙,即可確保上下蓋與卡扣能夠順暢組裝不卡死。
四、 避開破面、重疊殼體與法線翻轉的 4 大交檔檢查守則
在將檔案打包寄給代工廠商前,花三分鐘執行以下四項檢查,能讓您的打樣順暢度提升百分之百:
第一是確認「模型單位設定正確(統一使用公釐 mm)」。STL 檔案本身不包含單位資訊,若您繪圖時使用公分或英吋,匯入切片軟體時模型會瞬間縮小十倍或放大二十五點四倍。交檔前請務必確認匯出單位為公釐,並隨信附上模型的長寬高外廓尺寸供工程師雙重核對。
第二是執行「布林聯集(Boolean Union)合併重疊零件」。許多美工與公仔設計師習慣將頭部、身體、手臂、武器分別建模後直接插在一起就匯出 STL,這會導致模型內部充滿交錯重疊的「內部雜面」與「非流形邊緣(Non-manifold Edges)」,切片軟體運算時會發生路徑錯亂甚至直接挖空缺塊。輸出前務必將同一件實體的所有子物件執行布林聯集合併為單一封閉實體(Watertight Solid)。
第三是檢查並修復「法線翻轉(Flipped Normals)」與「破洞漏洞」。每個三角網格都有分正面(朝外)與反面(朝內),若局部網格法線顛倒或存在微米級破洞,切片軟體會無法判斷哪裡是實體內部而拒絕生成路徑。建議使用免費專業網格檢測工具(如 Meshmixer、Netfabb 或 Blender 3D Print Toolbox 插件)執行自動修復破洞與統一法線方向。
第四是針對「中空掏空模型(Hollowing)」預留排料孔。若委託大型光固化樹脂模型並希望採中空掏空設計,務必在模型底部不顯眼處開設至少兩個直徑三公釐以上的「排液孔」,讓列印過程中包覆在模型內部的未固化液態樹脂能夠順利流出並進行內部清洗,否則殘留液態樹脂日後膨脹會導致模型整顆龜裂爆開。
五、 常見問題
Q:如果我的模型有包含「螺絲孔」或「精細浮雕文字」,在 3D 圖檔上要怎麼設計才印得出來?
針對 3D 列印件的螺絲孔設計,若直徑小於 M3(三公釐)以下,直接列印出來的塑膠內螺紋強度較弱且容易滑牙,最專業的做法是在圖檔中直接預留「光孔盲孔」,委託代工廠商在列印完成後熱熔埋入「黃銅滾花螺母」,即可承受反覆拆裝鎖緊;若是 M4 以上較大規格螺牙,建議選擇垂直朝上方向列印以獲得最圓潤的螺牙精度。至於表面浮雕或凹陷文字,文字筆畫的「最小線寬」建議至少大於零點六公釐,凸起高度或凹陷深度建議設定在「零點五公釐至零點八公釐」之間,這樣無論是直接列印或後續噴漆上色,字體邊緣都能清晰銳利不糊掉。
Q:我只有實物樣品或手繪三視圖,完全不會使用 3D 繪圖軟體,也能委託你們進行 3D 代工列印嗎?
完全沒問題!針對沒有立體圖檔的客戶,我們提供「逆向工程 3D 掃描」與「專業 CAD 產品繪圖建模」雙重支援服務。如果是形狀複雜的曲面零件或老舊斷裂的汽車齒輪,我們可使用高精度藍光工業級 3D 掃描儀在數分鐘內獲取實物的微米級三維點雲數據,經由工程師逆向重建為可修改的 STP 實體檔;若是機構外殼或治具設計,只要提供標註尺寸的手繪草圖與功能需求,設計團隊就能為您完成 3D 建模並直接無縫銜接後續的打樣列印生產。